

Машине за отпорно чеоно заваривање за спајање метала
Системи за отпорно заваривање високе прецизности пројектовани за чврсто спајање од краја до краја шипки, жица, цеви и металних профила.


Увод у категорију
Отпорно чеоно заваривање је термомеханички процес спајања у чврстом стању који се користи за спајање металних компоненти од краја до краја без материјала за пуњење. Стегнути радни предмети су поравнати под аксијалном силом док струја ниског напона, високе ампераже пролази кроз додирни интерфејс. Резултујући контактни отпор генерише локализовану топлоту, пластификујући материјал пре него што аксијални поремећени удар искује спој. Овај процес се примењује на континуираним производним линијама које обрађују кружне шипке, жичану масу, равне траке и структурне профиле где затезна чврстоћа мора да одговара основном металу. Избор опреме директно зависи од површине попречног пресека радног комада, електричне и топлотне проводљивости материјала и потребног капацитета силе нарушавања.
Како функционише отпорно чеоно заваривање
Циклус заваривања се заснива на координисаној испоруци електричне енергије и примени механичке силе:
Стезање и поравнање:
Крајеви радног комада су безбедно ухваћени у чељусти електроде од легуре бакра, поравнавајући интерфејс и спречавајући бочно померање под оптерећењем.
Тренутни прекид и задржавање:
Струја се искључује док се притисак стезања и ковања одржава да би се стабилизовала структура зрна током хлађења пре отпуштања.
Тренутна концентрација:
Електрична струја тече кроз прислоњене површине. Пошто је контактни отпор интерфејса знатно већи од масе метала, топлотна енергија се концентрише тачно на граници споја, брзо подижући температуру интерфејса.
Узнемиравање и ковање:
Када материјал достигне опсег пластике ковања, аксијални притисак спаја крајеве. Ово механичко померање избацује растопљене оксиде, нечистоће и вишак материјала, формирајући рафинирану металуршку везу.
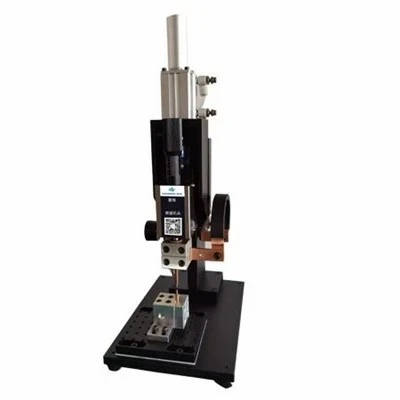
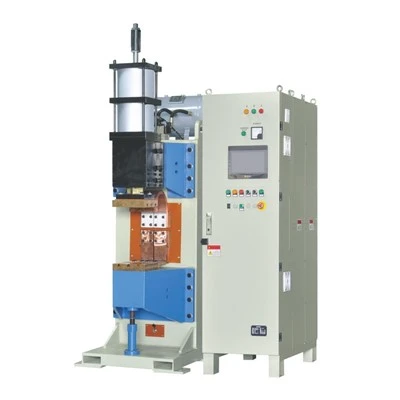
АЦ отпорни чеоно заваривачи:Напаја се стандардним трансформаторима наизменичне струје, дизајнираним за стандардно спајање жице и шипки од угљеничног челика са стабилном излазном енергијом.
Уређаји за сучеоно заваривање са претварачем средње фреквенције (МФДЦ):Користите регулацију инвертера високе фреквенције за прецизну контролу енергије, краће циклусе заваривања и уравнотежена трофазна електрична оптерећења, погодна за алуминијум, легуре бакра и легиране челике.
Пнеуматски стезни апарати за чеоно заваривање:Користите пнеуматске цилиндре за брзо, поновљиво хватање радног комада и стабилну силу стезања у сменама производње високе фреквенције.
Серво-контролисани апарати за чеоно заваривање:Интегришите серво моторе високе прецизности и линеарне енкодере да контролишете померање, брзину и растојање уз стриктну поновљивост димензија.
Заваривачи шипки и профила за тешке услове рада:Направљен са чврстим ливеним оквирима и хидрауличним стезним механизмима за обраду великих површина попречног пресека челичних шипки и тешких индустријских профила.
Апликације
Линије за цртање жице и шипке:
Континуирано спајање намотаја за обраду челичне, бакарне и месингане жице.
01
Аутомобилске компоненте:
Спајање у чврстом стању прстенастих празних делова, цевастих структурних склопова и компоненти управљања.
02
Израда алата:
Спајање резних глава од брзог челика са дршкама од угљеничног челика за бушилице, развртаче и листове трачне тестере.
03
Хардвер и индустријски обручи:
Производња металних прстенова, ручки и структуралних жичаних оквира затворене петље.
04
Кључни фактори избора
Површина попречног пресека:
Измерено у квадратним милиметрима ($мм^2$), одређујући потребну кВА вредност трансформатора и секундарну излазну струју.
01
Својства материјала:
Електрична проводљивост, топлотна отпорност и опсег пластичне деформације диктирају унос енергије и потребне профиле силе ковања.
02
Стање крајњег дела:
Равност, правокутност и чистоћа површине пре стезања утичу на униформност контактног отпора.
03
Сила стезања и узнемиравања:
Капацитети механичке силе потребни за безбедно закључавање радног предмета и испоруку довољног притиска ковања без клизања.
04
Захтеви заједничког интегритета:
Циљана затезна чврстоћа, границе замора и толеранције уклањања блиц након заваривања.
05
Чељусти електрода:По мери обрађени профили чељусти од легуре бакра прилагођени специфичним пречникима шипки, величинама цеви и геометријским пресецима.
Механизми за стезање:Пнеуматске, хидрауличне или преклопне конфигурације пројектоване за специфична оптерећења при хватању.
Контрола померања:Интегрисани линеарни енкодери и дигитални монитори за тачно мерење поремећаја у реалном времену.
Интеграција руковања материјалом:Ручни клизни елементи, пнеуматске вођице за поравнање или аутоматизовани интерфејси за утовар.
Системи за уклањање блица:Интегрисана сечива за подрезивање, алати за провлачење или додаци за брушење за уклањање спољашњих неравнина одмах након циклуса поремећаја.
ФАК

Разговарајте о вашим захтевима за чеоно заваривање метала
Пошаљите своје цртеже обрадака, спецификације материјала, узорке фотографија, циљни производни капацитет и захтеве механичких перформанси да бисте добили детаљну техничку конфигурацију.
[ Захтевај технички предлог ]
Ми смо један од најискуснијих произвођача и добављача машина за чеоно заваривање у Кини. Са професионалним производним тимом, нудимо широк спектар производа врхунског квалитета. Слободно купите прилагођене машине за сучеоно заваривање отпора по конкурентним ценама из наше фабрике.